


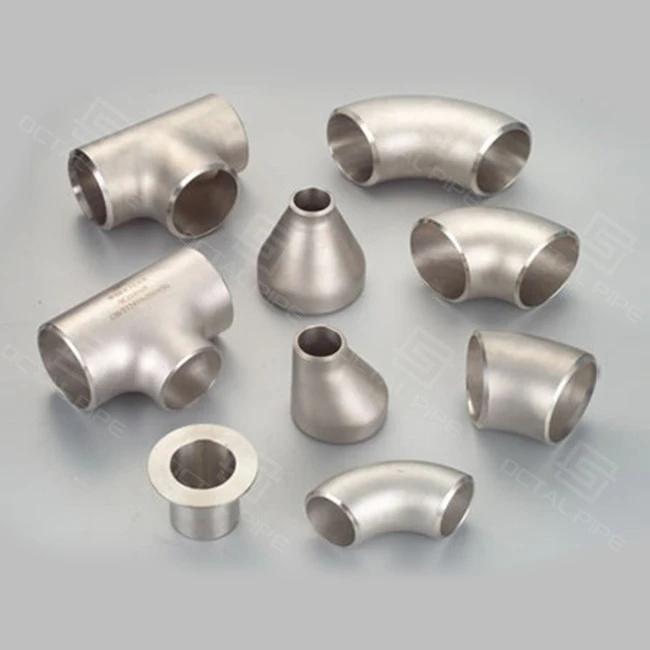

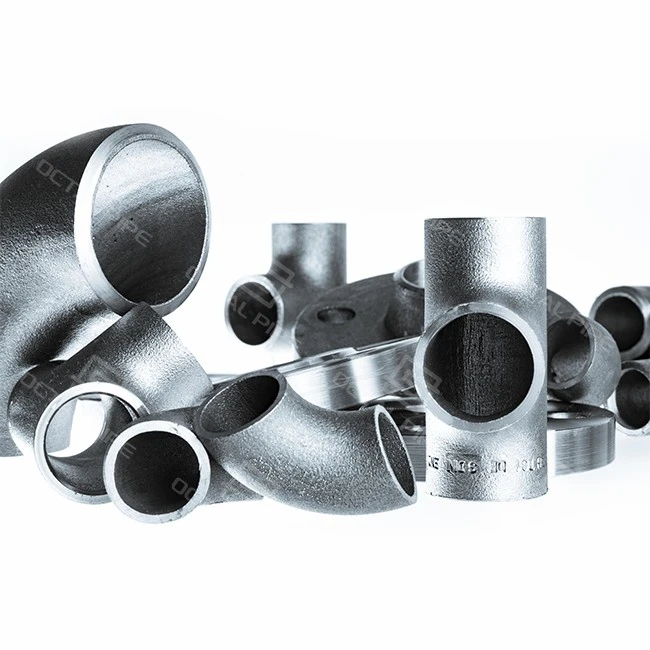
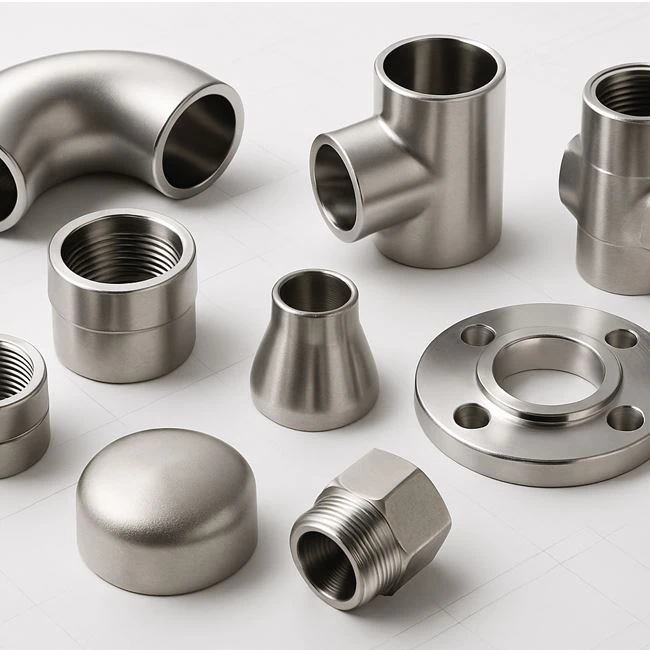
बट वेल्ड फिटिंग
सामग्री: कार्बन स्टील, मिश्र धातु स्टील, स्टेनलेस स्टील, डुप्लेक्स / सुपर डुप्लेक्स
आकार सीमा: 1⁄2′′ – 48′′
दीवार मोटाई: एससीएच 5 – एससीएच XXS
प्रकार : कोहनी (45 डिग्री , 90 डिग्री , 180 डिग्री ), टी, रिड्यूसर, कैप्स, क्रॉस, स्टब एंड्स |
छोर : बेवल छोर (मानक), सादा छोर उपलब्ध
गर्मी उपचार: सामान्यीकृत, एनील्ड, बुझायल एवं टेम्पर्ड, घोल एनील्ड |
परीक्षण एवं क्यूए : आयामी जांच, एनडीटी (यूटी, एमटी, पीटी, आरटी), हाइड्रोस्टैटिक
अनुप्रयोग: तेल एवं गैस, रासायनिक, बिजली, जल उपचार, औद्योगिक पाइपिंग
बट वेल्ड फिटिंगवेल्ड-अंत घटक (कोहनी, टी, रिड्यूसर, कैप, स्टब छोर) छै जे प्रक्रिया आ संचरण लाइनक पर पूर्ण-पैठ वेल्डेड जोड़क कें निर्माण कें लेल प्रयोग कैल जायत छै. के प्रमुख खरीद मूल्यबट वेल्ड फिटिंगआयामी पुनरावृत्तिता-केंद्र-से-अंत, बेवल ज्यामिति, आ शेड्यूल संरेखण- छै ताकि फील्ड वेल्डिंग, एनडीटी, आ कमीशनिंग फिट-अप पुनर्कार्य कें बिना आईटीपी कें पालन कयर सकय छै. ऑक्टल पाइप परियोजना रिलीज कें लेल दस्तावेजबद्ध गर्मी उपचार, एनडीटी विकल्प, आ ट्रेस करय योग्य एमटीसी कें साथ एएसएमई/एएसटीएम/ईएन अनुरूप फिटिंग कें आपूर्ति करयत छै
ऑक्टल पाइपनिर्माण करैत अछिबट वेल्ड पाइप फिटिंगतेल एवं गैस, पेट्रोकेमिकल, बिजली, एवं जल परियोजनाओं के लिये|हम DN15–DN1200 में उत्पादनकार्बन स्टील (ASTM A234 WPB/WPC, P235GH), मिश्र धातु स्टील (ASTM A234 WP11/WP22, P91/P92), आ स्टेनलेस स्टील (ASTM A403 WP304/304L/316/316L), जेकर मासिक क्षमता 10,000 टन अछि।
उत्पादन एवं गुणवत्ता नियंत्रण : १.
- लगातार ताकत आ स्थायित्व के लेल बनल आ गर्मी-उपचारित
- उचित फिट सुनिश्चित करय कें लेल कैलिपर, माइक्रोमीटर, आ गेज कें उपयोग सं आयामी जांच
- वेल्ड गुणवत्ता के लिये यूटी (अल्ट्रासोनिक) निरीक्षण, के साथवेल्ड्स के 100% सत्यापित दोष-मुक्त
- रासायनिक संरचना आ यांत्रिक गुणक कें सत्यापन कें लेल स्पेक्ट्रोमीटर आ यांत्रिक परीक्षण मशीन सं सामग्री परीक्षण
तकनीकी सहायता मे शामिल अछि:
- उच्च-दबाव या संक्षारक वातावरण कें लेल सही सामग्री आ शेड्यूल कें चयन करनाय
- सुचारू प्रवाह आ लंबा सेवा जीवन कें लेल वेल्डिंग आ स्थापना प्रथाक पर सलाह देनाय
हमर फिटिंग कें उपयोग पूरा मध्य पूर्व, अफ्रीका, आ अमेरिका मे ईपीसी परियोजनाक मे कैल गेल छै, जे एएसएमई, एएसटीएम, आ आईएसओ मानक कें पूरा करयत छै, आ परियोजना कें समय-सारणी पर वितरित कैल गेल छै.

मानक एवं सामग्री ग्रेड
| वस्तु | ठेठ आपूर्ति (अष्टक पाइप) 1। |
|---|---|
| मानक | एएसएमई बी16.9, एएसटीएम ए234/ए403, एन 10253 (प्लस एमएसएस एसपी-43 जहाँ लागू हो) (ऑक्टल पाइप कं, लिमिटेड) |
| सामग्री | कार्बन / मिश्र धातु / स्टेनलेस; अनुरोध पर डुप्लेक्स (ऑक्टल पाइप कं, लिमिटेड)। |
| आकार सीमा | 1/2 "–48" (DN15–DN1200) (ऑक्टल पाइप कं, लिमिटेड)। |
| देबाल (अनुसूची) २. | एससीएच 5 से एक्सएक्सएस (ऑक्टल पाइप कं, लिमिटेड) |
| प्रकार | 45/90/180 कोहनी, टी, रिड्यूसर, कैप, क्रॉस, स्टब छोर (ऑक्टल पाइप कं, लिमिटेड)। |
| समाप्त भ जाइत अछि | बेवल अंत मानक; सादे छोर उपलब्ध (Octal Pipe Co., Ltd.) |
| क्यूए विकल्प | आयामी जांच + यूटी/एमटी/पीटी/आरटी प्रति आईटीपी; अनुरोध पर हाइड्रो/वायवीय (Octal Pipe Co., Ltd.) |
आकार: 1⁄2′′ – 48′′
दीवार के मोटाई : एससीएच 5 से एससीएच XXS तक
अंत: बेवल (मानक), सादा छोर (विशेष)
एकीकृत प्रणाली मे निकला हुआ किनारा, वाल्व, आ पाइप कें साथ संगत
बट वेल्ड फिटिंग के प्रकार
| फिटिंग प्रकार | सामान्य रूप (की कहब) २. | एकर उपयोग साइट पर की करबाक लेल कएल जाइत अछि (वर्कफ्रंट संदर्भ) | पुनर्कार्य स बचबाक लेल कुंजी स्पेसिफिकेशन डिटेल |
|---|---|---|---|
| कोहनी | ४५ डिग्री / ९० डिग्री / १८० डिग्री; एल आर (1.5 डी) 1।बनामएस आर (1.0 डी) 1। | रैक, स्लीपर, स्किड के चारू कात रूट; प्रक्रिया आ उपयोगिता लाइन पर ढलान/नाली राखू | पुष्टि करुएलआर बनाम एसआर, एनपीएस/एससीएच (या ओडी×डब्ल्यूटी), आओर प्रति मानक बेवल ताकि फिट-अप पीसबाक आवश्यकता नहि |
| टीस | बराबर टी / टी कम करब | उपकरण/उपकरण टाई-इन कें लेल हेडर बंद शाखा; गढ़ल स्पूल शाखा | शाखाक आकार स्पष्ट रूपसँ निर्दिष्ट करू; पुष्टि करुशाखा अनुसूचीआ सहिष्णुता ताकि शाखा बेमेल जड़क अंतराल नहि खोलैत अछि |
| रिड्यूसर | गाढ़ा / सनकी (सपाट-पर-ऊपर / सपाट-पर-नीचा) | ऊर्ध्वाधर रेखाक लेल गाढ़; पंप चूषण आ जल निकासी योग्य रन के लेल सनकी | राज्यअनुस्थापन(FOT/FOB) + हवा कें जेब या ढलान कें नुकसान कें रोकय कें लेल संक्रमण कार्यक्रम |
| कैप्स | मानक टोपी; भारी दीवार / दबाव टोपी | हाइड्रोटेस्ट अंधा, मृत-अंत, भविष्य टाई-इन के लेल पाइप के छोर बंद करू | मैच टोपी सेपाइप अनुसूची; confirm end prep ताकि टोपी एक पतला-से-मोटी वेल्ड समस्या नहि बनय |
| क्रॉस | समान क्रॉस / रिड्यूसिंग क्रॉस (कम आम) २. | कॉम्पैक्ट मैनिफोल्ड आओर इंस्ट्रूमेंट टेक-ऑफ जखन जगह तंग रहैत अछि | व्यवहार्यता कें पुष्टि करू: क्रॉस आयामी सहिष्णुता कें प्रति संवेदनशील छै-प्रायः दू टी कें उपयोग करनाय बेहतर छै जखन तइक स्पेसिफिकेशन कें क्रॉस कें आवश्यकता नहि होयत |
| स्टब एंड्स / गोद जोड़ | छोट / लंबा पैटर्नस्टब समाप्त होइत अछि; गोद-संयुक्त निकला हुआ किनारा के साथ प्रयोग किया जाता है | बार-बार रखरखाव कें स्पूल, लाइन वाला पाइप कनेक्शन, जंग भत्ता रणनीति | बजाउस्वरूप, चेहरा लंबाई, आ संभोग निकला हुआ किनारा मानक त बोल्ट-अप आ गैसकेट बैसनाय पूर्वानुमानित छै |

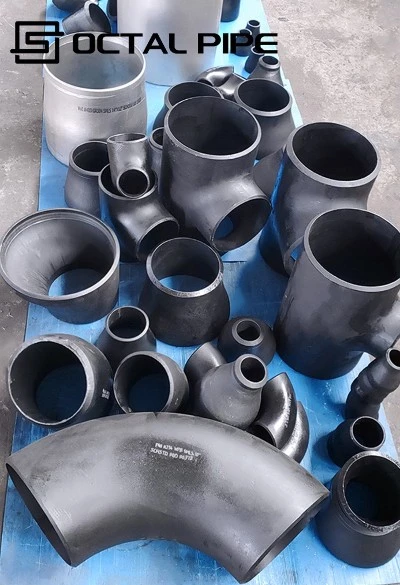
बट वेल्ड फिटिंग निर्माण प्रक्रिया (कारखाना अनुक्रम)
- गठन (फोर्जिंग / गरम दबाव): 1।फिटिंग रिक्त कोहनी/टी/रिड्यूसर आकार मे बनैत अछि|ई चरण बहुत हद तक दीवार एकरूपता आरू बुनियादी ज्यामिति क॑ निर्धारित करै छै, यही वजह छै कि ई सीधा फिट-अप ऑन क॑ प्रभावित करै छैबट वेल्ड पाइप फिटिंग.
- काटना एवं आकार देना : १.बनल रिक्त कें छंटनी आ लक्ष्य आयाम (जैना, केंद्र-अंत आ समग्र लंबाई) कें लेल प्रोफाइल कैल जायत छै. लगातार आकार देनाय स्पूल निर्माण कें दोहराएय योग्य रखयत छै-खासकर बहुत सं दोहराएल गेल जोड़क कें साथ स्किड कार्य पर.
- बेवलिंग एवं अंत तैयारी: 1।वेल्ड छोर कें मशीन सं आवश्यक बेवल प्रोफाइल आ अंत वर्गीकरण कें अनुसार बनायल जायत छै. स्थिर अंत तैयारी वेल्डर कें एकटा सुसंगत जड़ स्थिति कें पकड़य मे मदद करय छै; ई तखन आओर संवेदनशील भ' जाइत अछि जखनबट वेल्ड ट्यूब फिटिंगओडी×डब्ल्यूटी द्वारा क्रमबद्ध कएल गेल अछि आओर टाइट फिट-अप अपेक्षित अछि.
- ताप उपचार (सामग्री ग्रेड द्वारा): 1।सामान्यीकरण/एनीलिंग/समाधान एनीलिंग सामग्री आ मानक कें आवश्यकता कें अनुसार लागू कैल जायत छै. क लेलस्टेनलेस स्टील बट वेल्ड पाइप फिटिंग, सही ताप उपचार वेल्डिंग क्षमता आ संपत्ति अनुपालन कें लेल रिलीज आधार कें हिस्सा छै.
- सतह परिष्करण + अंतिम रिलीज: 1।स्टेनलेस फिटिंग कें आमतौर पर अचार/साफ कैल जायत छै, तखन लॉट कें निरीक्षण, चिह्नित, आ ट्रेस करय योग्य दस्तावेज (एमटीसी/लॉट मैपिंग) कें साथ जारी कैल जायत छै ताकि शिपमेंट कें नियंत्रित कें रूप मे स्वीकार कैल जा सकयबट वेल्ड फिटिंग, मिश्रित ढीला टुकड़ा नहि।
निरीक्षण एवं गुणवत्ता आश्वासन
ऑक्टल पाइप कच्चा माल सं ल क तैयार फिटिंग तइक एकटा व्यापक बहु-चरण गुणवत्ता नियंत्रण कार्यक्रम कें लागू करयत छै:
| क्यूसी आइटम | हम की जाँच करैत छी | ठेठ नियंत्रण / स्वीकृति संख्या खरीदारक कें उपयोग करय छै | रिलीज पैक मे जे भेटैत अछि |
|---|---|---|---|
| रसायन विज्ञान सत्यापन (पीएमआई/ओईएस) २. | मिश्रण-अप (esp. 304L/316L) के रोकय लेल ग्रेड पुष्टि | 100% गर्मी-स्तरसत्यापन; मिश्रित-ग्रेड आदेशक लेल बहुत रास खरीदारक आवश्यकता होइत छैक100% टुकड़ा पीएमआई | पीएमआई/ओईएस रिपोर्ट + गर्मी/लॉट मैपिंग |
| यांत्रिक परीक्षण | तन्यता / उपज / लम्बाइ (प्रति गर्मी/बहुत) २. | प्रति गर्मी 1 सेट(या प्रति लॉट) आधार रेखा के रूप मे; महत्वपूर्ण कर्तव्य कें लेल प्रति आईटीपी अतिरिक्त परीक्षण | एमटीसी + लैब टेस्ट रिपोर्ट |
| बिलेट/शरीर यूटी (लेमिनेशन) 1। | निर्माण सँ पहिने/बाद मे आंतरिक ध्वनि | प्रायः के रूप में निर्दिष्ट100% यूटी स्कैनिंगमहत्वपूर्ण फिटिंग या भारी दीवार के लिये | दायरा + स्वीकृति परिणाम के साथ यूटी रिपोर्ट |
| आयामी नियंत्रण | ओडी / आईडी, डब्ल्यूटी, अंडाकारता, केंद्र - से - अंत | ठेठ दुकान नियंत्रण : १.अंडाकारता ओडी कें 1.0% सं कम या बराबर; WT > 12.5% द्वारा नाममात्र के तहत नहि(सामान्य न्यूनतम नियम); center-to-end प्रति B16.9/EN 10253 जाँच कएल गेल | आयामी निरीक्षण पत्रक (बहुत-आधारित) |
| बेवल एवं अंत तैयारी | बेवल कोण / जड़ चेहरा / वर्गता | आम बेवल आधार (एएसएमई बी 16.25 शैली):37.5 डिग्री ± 2.5 डिग्री; जड़ चेहरा आम तौर पर~ 1.6 मिमी (1/16")।(परियोजना कस सकैत अछि); अंत वर्गता अक्सर नियंत्रित करने के लिए1.0 मिमी स कम या बराबर | समाप्त-प्रिप निरीक्षण रिकॉर्ड + अनुरोध पर फोटो |
| ताप उपचार नियंत्रण | सामान्यीकरण / एनीलिंग / घोल एनीलिंग (यथा लागू) | नियंत्रित चक्र के साथ भट्ठी ट्रेसएबिलिटी; कतेको मालिक माँगैत छथिप्रति बैच तापमान चार्टआ जतय आवश्यकता होयत छै ओतय कठोरता कें जांच करनाय | गर्मी-उपचार चार्ट / रिकॉर्ड + कठोरता रिपोर्ट (यदि निर्दिष्ट अछि) |
| सतह के परीक्षा | तह, गोद, दरार, समावेश | 100% दृश्य; स्टेनलेस के लेल "स्वच्छ सतह" के लेल अपेक्षा प्रायः पीओ (कोनो एम्बेडेड स्केल नहि, कोनो तेज किनार/बरर्स नहि) मे लिखल जाइत अछि | दृश्य निरीक्षण चेकलिस्ट |
| एनडीटी (प्रति सामग्री एवं आईटीपी) | आवश्यकतानुसार एमटी/पीटी/यूटी/आरटी | विशिष्ट आईटीपी पैटर्न: 1।एमटी/पीटी 100% 1।महत्वपूर्ण सतह पर;आर टी १०–१००% २.केवल तखन जखन वेल्डेड फिटिंग कें आपूर्ति कैल जायत छै / जखन आईटीपी ओकरा फोन करएयत छै | कवरेज दायरा + परिणामक संग एनडीटी रिपोर्ट |
| दबाव / लीक परीक्षण (जखन आवश्यक हो) | हाइड्रो / वायवीय | यदि निर्दिष्ट: जल आमतौर पर1.5 × डिजाइन दबाव; समय अक्सर पकड़ना30–120 s से अधिक या बराबर |(आईटीपी-परिभाषित) | परीक्षण रिपोर्ट (दबाव/पकड़/समय/बहुत) |
तकनीकी लाभ
- स्थिर उच्च-मात्रा उत्पादन:ऑक्टल पाइप बल्क ईपीसी पैकेज-कोहनी, टी, रिड्यूसर, आ कैप-कोहनी, टी, रिड्यूसर, आ कैप- कें लेल आपूर्ति कें स्थिर रखय कें लेल साल-राउंड कईटा फॉर्मिंग लाइन चलायत छै, बिना साइट पर शेड्यूल दबाव पैदा करय कें.
- दोहराए योग्य फिट-अप गुणवत्ता:प्रक्रिया नियंत्रण वेल्डर वास्तव मे क्षेत्र मे महसूस करय वाला आयाम पर केंद्रित छै-.दीवार मोटाई एकरूपता, अंडाकारता नियंत्रण, और सुसंगत बेवल ज्यामिति |-त बट वेल्ड पाइप फिटिंग पाइप कें छोर कें साथ साफ-साफ संरेखित होयत छै आ वेल्डिंग कें दौरान पीसनाय/पुनः काम कें कम करयत छै.
- इनलाइन अंत-प्रिप स्थिरता (एक नियंत्रित आउटपुट के रूप में बेवल):बेवलिंग कें "अंतिम-मिनट" चरण कें रूप मे मानय कें बजाय, ऑक्टल पाइप कोण/भूमि जांच कें साथ समर्पित अंत-फेसिंग/बेवलिंग स्टेशनक कें उपयोग करयत छै, बेवल प्रोफाइल कें लॉट कें पार सुसंगत रखयत छै- ताकि जड़ कें स्थिति आरटी/यूटी-संचालित वेल्ड स्वीकृति कें दौरान स्थिर रहय.
- लाइन स्तर पर + गर्मी-उपचार अनुशासन बनाना:कोहनी/टी/रिड्यूसर नियंत्रित गठन मार्ग आ मिलान गर्मी-उपचार चक्र (ग्रेड कें अनुसार सामान्यीकरण/एनीलिंग/समाधान एनीलिंग) कें माध्यम सं उत्पादित कैल जायत छै, जइ मे बैच ट्रेसएबिलिटी प्रत्येक स्टेशन कें माध्यम सं बनाएल जायत छै-अइ कें लेल यांत्रिक गुण आ वेल्डिंग क्षमता दोहराएय योग्य छै, ऑपरेटर कें आदत पर निर्भर नहि छै.
- इंजीनियरिंग समर्थन जे ऑर्डर करय मे गलती कें रोकय छै:शिपमेंट सं पहिने, ऑक्टल पाइप एलआर/एसआर, गाढ़ बनाम सनकी अभिविन्यास, शेड्यूल संक्रमण, आ अंत-प्रिप आवश्यकताक-"गलत फिटिंग प्रकार" विलंब सं बचय कें लेल आइसोमेट्रिक्स/एमटीओ कें समीक्षा कयर सकय छै जे आमतौर पर केवल फिट-अप पर सतह पर आबै छै.
- निर्यात-तैयार सुरक्षा:मानकीकृत अंकन, अंत सुरक्षा, आ बंडल/टोकरा पैकिंग हैंडलिंग कें दौरान बेवल आ सीलिंग चेहरा कें सुरक्षित रखयत छै, अइ कें लेल फिटिंग स्पर्श-अप काज कें बजाय निरीक्षण आ वेल्डिंग प्राप्त करय कें लेल तैयार पहुंच जायत छै.

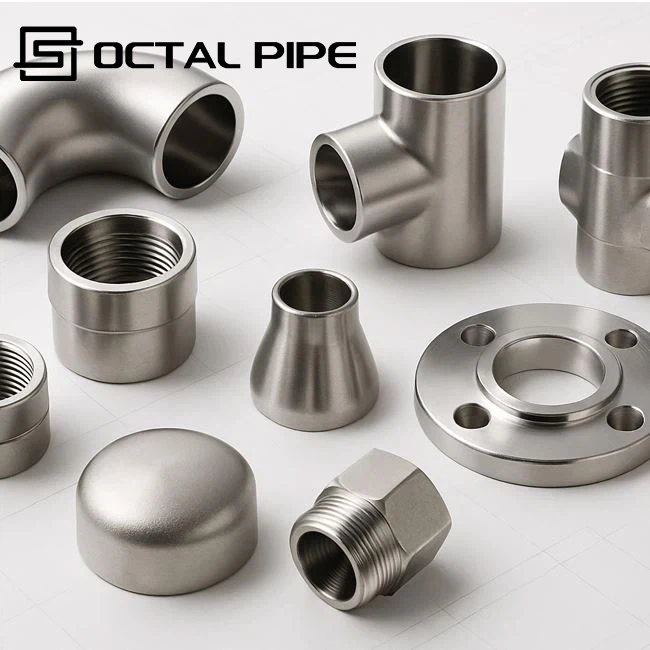
बट वेल्ड फिटिंग "फिट-अप जोखिम मानचित्र" (पाइप बनाम ट्यूब बनाम स्टेनलेस)
बट वेल्ड फिटिंग (बेसलाइन पाइप पैकेज): 1।
- मेंबट वेल्ड पाइप फिटिंग, मुख्य नियंत्रण बिन्दु अछिअनुसूची संरेखण-फिटिंग पाइप कें ओडी/डब्ल्यूटी परिवार सं मेल खानाय आवश्यक छै ताकि वेल्डर जड़ कें जमीन कें पीस क या अंतराल खोल क "एकरा फिट बनावा" कें लेल मजबूर नहि भ सकय. ऑक्टल पाइप पैकेज पर, हम सामान्य रूप स पुष्टि करैत छीएनपीएस + अनुसूची (या ओडी × डब्ल्यूटी)आरू फिटिंग मानक (जैसे, B16.9) क॑ लॉक कर॑ ताकि केंद्र-से-अंत आरू बेवल ज्यामिति स्पूल रन भर म॑ सुसंगत रह॑ सक॑.
बट वेल्ड ट्यूब फिटिंग (ट्यूब ओडी बेमेल जोखिम):
- बट वेल्ड ट्यूब फिटिंगओ जगह छै जतय परियोजनाक कें समय खत्म भ जायत छै, कियाकि "आकार शब्दावली" अलग-अलग ओडी सिस्टम कें नुका सकय छै. ट्यूब-आधारित बीओएम अक्सर उद्धरण दैत अछिओडी×डब्ल्यूटी सीधे, जखन कि पाइप-आधारित बीओएम उपयोग करैत अछिएनपीएस/एससीएच-आ एकटा छोट बेमेल एकटा पैघ फिट-अप समस्या बनि जाइत अछि जखन बहुत रास जोड़ कक्षीय-वेल्डेड वा स्किड पर पूर्वनिर्मित होइत अछि. व्यावहारिक फिक्स सरल अछि: ट्यूब फिटिंग के जेना व्यवहार करूओडी-नियंत्रित घटकआरू पीओ म॑ संभोग ट्यूब ओडी मानक (आरू सटीक ओडी×डब्ल्यूटी) निर्दिष्ट करलऽ जाय, न कि केवल नाममात्र के आकार ।
स्टेनलेस स्टील बट वेल्ड पाइप फिटिंग (रिलीज जोखिम केवल ग्रेड नहि अछि):
- क लेलस्टेनलेस स्टील बट वेल्ड पाइप फिटिंग, आम विफलता "गलत 316L" नै छै-ई रिलीज आरू निर्माण आश्चर्य छै: सतह केरऽ स्थिति जे भंडारण के दौरान दाग लगाबै छै, गर्मी-प्रभावित मुद्दा जे वेल्डिंग क॑ जटिल बनाबै छै, आरू मिश्रित-लॉट ट्रेसेबिलिटी जे निरीक्षण प्राप्त करै म॑ धीमा करै छै. ऑक्टल पाइप पीओ कें संरेखित करयत स्टेनलेस फिटिंग रिलीज ऑडिट-अनुकूल रखयत छैग्रेड स्पष्टता (304L/316L) 1।प्लसखत्म/सफाई के अपेक्षा, आ संग शिपिंगलॉट मैपिंग (चिह्न → एमटीसी) 1।अतः फिटिंग कें गर्मी आ आकार कें अनुसार मंचित कैल जा सकय छै बिना दुकान कें फर्श पर पुनः -छाँटने.
अनुप्रयोग / वर्कफ्रंट परिदृश्य (जतय बट वेल्ड फिटिंग कें वास्तव मे उपयोग कैल जायत छै)
- एकटा लाइव रैक लाइन पर बंद टाई-इन (ब्राउनफील्ड पुनर्निर्माण):
चालक दल प्रायः कटैत छल90 डिग्री एलआर कोहनी + टी कम करय वालासमर्थन कें आसपास पुनर्मार्गित करय कें लेल, इंस्ट्रूमेंट टेक-ऑफ जोड़य कें लेल, या छोट आउटेज विंडो कें दौरान कोनों नव स्किड कें मौजूदा हेडर मे बांधय कें लेल. "असली" चुनौती फिट-अप गति-अगर अछिकेंद्र-के -अंत तकया बेवल असंगत छै, वेल्डर अंततः जमीन/जड़ कें अंतराल पीसय छै, आ जोड़ कें आरटी/यूटी पास करनाय मुश्किल भ जायत छै. ऑक्टल पाइप पैकेज पर, हम आम तौर पर फिटिंग के मंचन द्वाराआईएसओ लाइन सूची(आकार/अनुसूची/सामग्री), ताकि वेल्डिंग टीम बिना दीवारक कें मिला क प्रति स्पूल सही कोहनी/टी सेट चुन सकय छै.
- मॉड्यूलर स्किड (पुनरावर्ती वेल्ड, तंग सहिष्णुता) के लिये पाइप स्पूल पूर्वनिर्माण:
स्किड दुकान सैकड़ों बार-बार जोड़ चलाबैत अछि-गाढ़ रिड्यूसर, कैप, टी, आ छोट-त्रिज्या कोहनी-जतय एकटा गलत शेड्यूल पूरा बैच मे पुनर्कार्य मे झरना भ' सकैत अछि. व्यवहार मे, जोखिम "पतला-से-मोट" संक्रमण छै जे पैरामीटर मे बदलाव कें मध्य-रन आ धीमा उत्पादन कें मजबूर करय छै. ऑक्टल पाइप पीओ कें संरेखित करयत स्किड निर्माण कें समर्थन करयत छैएनपीएस/एससीएच (या ओडी×डब्ल्यूटी)आ स्पष्ट अंकन आ बहुत-मैप कैल गेल रिलीज पैक कें साथ फिटिंग पहुंचाबय, अइ कें लेल स्पूल पहिल वेल्ड सं अंतिम हाइड्रोटेस्ट तइक लगातार रहय छै.
- पंप सक्शन / ड्रेनबल प्रक्रिया चलैत अछि (अभिविन्यास-संवेदनशील फिटिंग):
पंप स्टेशन आ प्रोसेस यूनिट मे,सनकी रिड्यूसरविशेष रूप सं हवा कें जेब सं बचय आ स्थिर चूषण कें बनाए रखय कें लेल प्रयोग कैल जायत छै-आमतौर परसपाट-पर-शीर्ष (FOT)क्षैतिज सक्शन लाइनक पर, आ नाली कें ढलान कें रखनाय कें लेल उन्मुख रिड्यूसर/टी कें उपयोग कैल जायत छै. वर्कफ्रंट दर्द "रिड्यूसर मौजूद छै" नै छै, ई छै कि रिड्यूसर बिना अभिविन्यास परिभाषित के पहुँचै छै, ई लेली फील्ड टीम ओकरा गलत पलटै छै आरू बाद में कंपन/गुहाबंदी या जल निकासी के मुद्दा के पीछा करै छै. ऑक्टल पाइप अक्सर उद्धरण कें दौरान रिड्यूसर अभिविन्यास आवश्यकता (एफओटी/एफओबी) कें पुष्टि करयत छै ताकि ओ टालय योग्य साइट सुधार कें रोकल जा सकय.
- उच्च -तापमान उपयोगिता हेडर (भाप, गर्मी - स्थानांतरण, हीटर कनेक्शन):
इ पैकेज रिड्यूसर, टी, आ कोहनी पर बेसि निर्भर छै जे मिश्र धातु पाइप शेड्यूल आ गर्मी-उपचार अवस्था सं मेल खाएय कें चाही. निरीक्षण पर ध्यान प्रायः रहैत अछिसामग्री ट्रेसएबिलिटी + गर्मी-उपचार साक्ष्य + एनडीटी दायराकारण मालिक नहि चाहैत छथि जे एहन हेडर पर अदस्तावेज रहित फिटिंग इंस्टॉल हो जे सालों धरि थर्मल साइकिल चलत. ऑक्टल पाइप आमतौर पर रिलीज सबूत कें साथ मिश्र धातु फिटिंग लॉट भेजय छै जेकरा निशान कें मैप कैल गेल छै ताकि मालिक कें निरीक्षण बिना होल्ड बिंदु कें बैच कें साफ कयर सकय.
पूछल जाए वाला सवाल

प्रश्न: बट वेल्ड फिटिंग बनाम बट वेल्ड पाइप फिटिंग बनाम बट वेल्ड ट्यूब फिटिंग - की अंतर अछि?
प्रश्न: बट वेल्ड पाइप फिटिंग सामान्य रूप सं कोन बेवल कें साथ आबै छै (आ फिट-अप सं पहिले की जांच करनाय चाही)?
प्रश्न: एकटा B16.9 फिटिंग कें तुलना पाइप शेड्यूल (दीवार-मोटाई नियंत्रण) सं कतेक पतला कैल जा सकय छै?
प्रश्न: स्टेनलेस स्टील बट वेल्ड पाइप फिटिंग कें लेल, गलत-ग्रेड रिलीज (304L बनाम 316L) सं बचय कें लेल की निर्दिष्ट कैल जेबाक चाही?
प्रमाणीकरण

सीई प्रमाण पत्र

आईएसओ 9001 प्रमाण पत्र

एपीआई क्यू1 प्रमाण पत्र

एबीएस प्रमाण पत्र

एपी-5एल प्रमाण पत्र

एपीआई-5सीटी प्रमाण पत्र
मानक : १.एएसएमई बी16.9, एएसटीएम ए234, एएसटीएम ए403
सामग्री : १.कार्बन, मिश्र धातु, स्टेनलेस, डुप्लेक्स स्टील
आकार : १. ½″ – 48″
दीवार अनुसूची : १.एससीएच 5 – एक्सएक्सएस
प्रकार : १.कोहनी, टी, रिड्यूसर, टोपी, क्रॉस, स्टब अंत
कनेक्शन : १.बट वेल्ड (मानक), सॉकेट/थ्रेडेड (छोटे आकार)
हॉट टैग 2019।: बट पाइप फिटिंग, चीन बट वेल्ड फिटिंग निर्माता, आपूर्तिकर्ता, कारखाना
पहिलुका
कोनो जानकारी नहिअहाँ के सेहो नीक लागत


पूछताछ भेजें